Изготовление штампов и пресс-форм на заказ: крупный формат
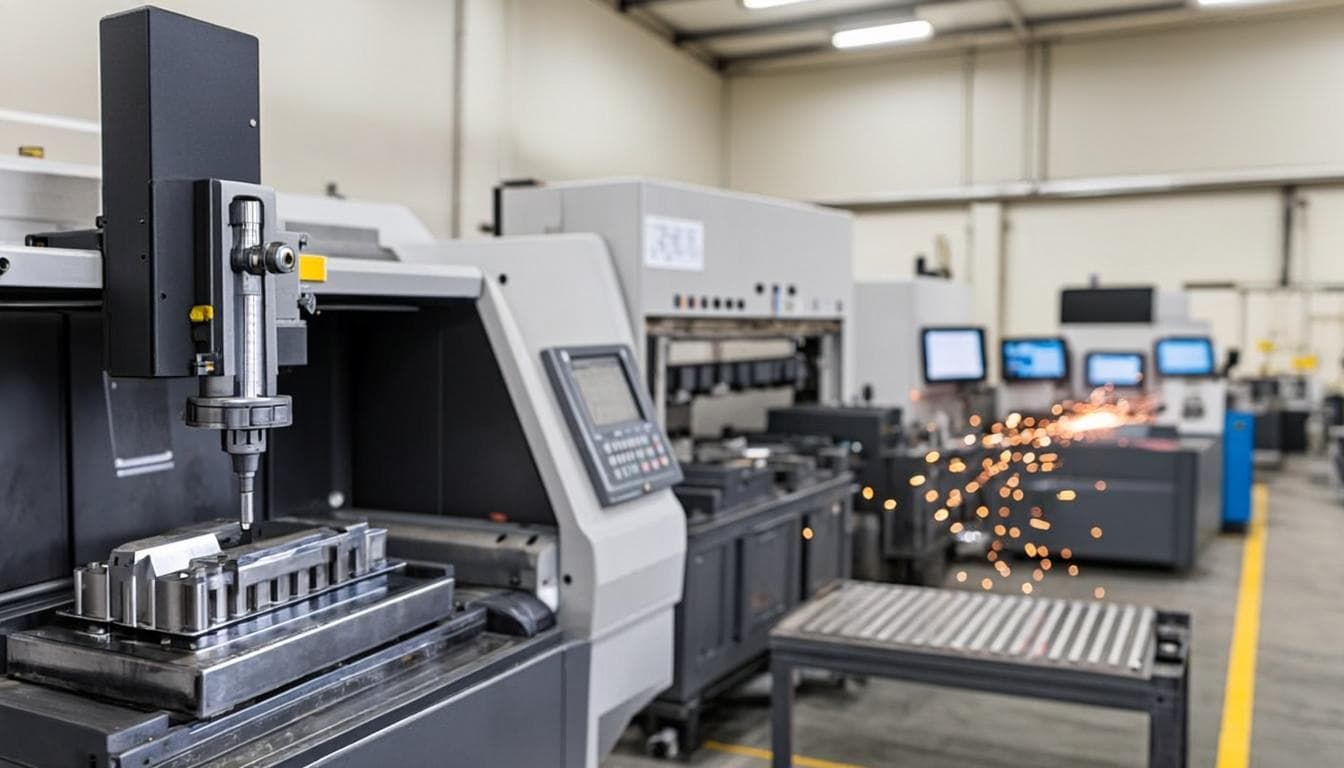
Штамп и пресс-форма: главный инструмент серийного производства. Пока оснастка не готова, деталь не существует в серии, а цена каждой штуки упирается в стоимость формы. В ПроектТехПром штамповая оснастка изготавливается в собственном цехе металлообработки: от простых форм до многоместных, в том числе крупного формата для больших деталей. Разбираем, какие виды оснастки мы делаем на заказ, за счёт чего это выгоднее и порой быстрее, чем обычно, и как отправить задачу в производство.
Штампы и пресс-формы: что это за оснастка
Пресс-форма: инструмент для литья пластмасс под давлением на термопласт-автомате (ТПА): расплав подаётся в полость формы и застывает в деталь. Штамп: инструмент для обработки листового металла на прессах: гибка заготовок, вырубка контура, пробивка отверстий. Общее у них одно: и форма, и штамп определяют геометрию, качество и себестоимость серийной детали. Пока оснастка не изготовлена, серийная деталь не производится вовсе: не случайно оснастку называют ключом к серии.
Мы делаем и то и другое в собственном цехе металлообработки: от простых форм до многоместных. Многоместная форма отливает несколько деталей за один цикл ТПА: это прямой способ снизить цену детали в серии. Детали самих форм и штампов обрабатываются на тех же станках с ЧПУ, что и узлы платформ, поэтому качество оснастки контролируется теми же процедурами, что и качество продукции.
- литьевые пресс-формы: одногнёздные и многоместные
- штампы для листового металла: гибка, вырубка, пробивка
- крупноформатная оснастка под большие детали
- испытание оснастки на своём участке литья и на прессах
Крупный формат: оснастка под большие детали
Отдельно про формат, потому что это наш заметный профиль: мы работаем с крупноформатной оснасткой. Участок литья пластмасс изначально строился под крупноформатные изделия: большие корпусные детали отливаются в один цикл, без склейки и стыков. Это обтекатели, кожухи, крышки, элементы конструкций дронопортов: детали размером с узел наземной инфраструктуры, а не с карманный гаджет.
Для заказчика крупный формат означает конструктивную альтернативу сборке. Деталь, которую иначе пришлось бы соединять из трёх-четырёх частей, отливается одной: меньше операций сборки, выше жёсткость и герметичность, нет стыков, где копится напряжение. Тот же принцип работает и в листовом металле: крупногабаритные заготовки каркасов и кожухов проходят лазерную резку и гибку на нашей площадке.
Материал подбирается под задачу: ударопрочность, УФ-стойкость, температурный диапазон, диэлектрические свойства инженерных пластиков. Это особенно важно для крупногабаритных изделий: на больших деталях цена ошибки материала выше, поэтому марка пластика фиксируется в конструкторской документации.
Почему заказывать штампы у нас выгоднее
Типовой сценарий заказа оснастки выглядит так: конструктор отдаёт чертёж стороннему формовщику, тот изготавливает форму, её везут на участок литья, доработки согласуются перепиской между тремя компаниями. Каждое звено добавляет наценку и паузу, а ответственность за результат размазывается между участниками: в итоге форма часто обходится дороже, чем выглядела в смете.
У нас эти звенья убраны: проектирование, изготовление и испытание оснастки идут на одной площадке, рядом с участком литья. Форма делается в соседнем цехе, первая отливка снимается на своём ТПА, правки вносятся у станка, а не в цепочке писем. Чертёж не покидает площадку, металл проходит входной контроль по сертификатам, геометрия — выходной контроль по конструкторской документации.
Выгода складывается из предсказуемости. Стоимость фиксируется по составу операций, без посреднических наценок между изготовителем оснастки и литьём. Инженеры на этапе расчёта предложат технологические правки, если деталь можно сделать дешевле или надёжнее без потери функции. А когда изделие меняется, доработка формы не зависит от внешнего изготовителя: это дни у станка вместо недель согласований.
Почему это порой быстрее, чем обычно
Скорость рождается из того же свойства: короткого производственного контура. Испытание формы и пробные отливки идут на собственном участке литья в тот же день, когда оснастка готова; замечание литейщика передаётся технологу цеха напрямую; исправленная форма возвращается на станок без транспортного плеча между площадками. Цикл доработки измеряется днями, а не неделями согласований.
Честная оговорка: сроки всё равно зависят от сложности оснастки, программы серии и загрузки участка. Быстрее, чем обычно, получается не по волшебству, а за счёт исключённых звеньев: без переписки между компаниями, без перевозки оснастки между площадками и без ожидания свободного окна у стороннего литья.
Скорость работает и после запуска серии. Если деталь уже льётся или штампуется у нас, изменение изделия вносится в оснастку без отрыва от производства: заказчик развивает серийное изделие, не останавливая поставки.
Виды оснастки: ориентир для запроса
Собрали в таблице основные виды оснастки, которые изготавливает цех, и их типовое применение: если задача попадает в одну из строк, запрос уходит напрямую в производство с ответом по составу работ, срокам и стоимости.
| Вид оснастки | Что изготавливается | Типовое применение |
|---|---|---|
| Литьевая пресс-форма | Корпусная деталь из инженерного пластика | Корпуса электроники, кожухи, крышки |
| Многоместная пресс-форма | Несколько деталей за один цикл ТПА | Серийные партии однотипных деталей |
| Крупноформатная пресс-форма | Большая деталь в один цикл, без склейки | Обтекатели, кожухи, элементы дронопортов |
| Гибочный штамп | Стабильная гибка листовых заготовок | Кронштейны, коробчатые сечения, каркасы |
| Вырубной и пробивной штамп | Контур и отверстия листовой детали | Силовые элементы, фланцы, пластины |
Как строится работа над оснасткой
Задача начинается с чертежа детали или 3D-модели: инженеры оценивают, какая оснастка нужна под программу выпуска — одногнёздная форма или многоместная, какой материал детали и формы. На этом же этапе предлагаются технологические правки конструкции, если они снижают стоимость серии.
Дальше оснастка изготавливается в цехе металлообработки и испытывается по назначению: пресс-форма — пробными отливками на участке ТПА с параметрическим контролем режимов, штамп — пробными операциями на прессе. Пробные детали сверяются с чертежом, форма корректируется, и только после подтверждения геометрии серия запускается в работу.
- чертёж детали или 3D-модель, материал и программа выпуска
- технологический аудит: состав оснастки под задачу
- изготовление оснастки в цехе металлообработки
- испытание: пробные отливки и операции, корректировка
- серия с контролем повторяемости от партии к партии
Как отправить задачу в производство
Заявка формулируется просто: чертёж детали или 3D-модель, материал или требования к нему, программа выпуска и желаемый срок. По этим данным производство отвечает составом оснастки, сроками и стоимостью, как правило в течение рабочего дня.
Описание площадки: на странице металлообработки. Соседний участок крупноформатного литья: литьё пластмасс. Как устроен цех изнутри: в очерке по металлообработке. Комплексная задача — от детали до готового изделия: через страницу контрактного производства.