Как устроен цех металлообработки: от чертежа до детали БАС
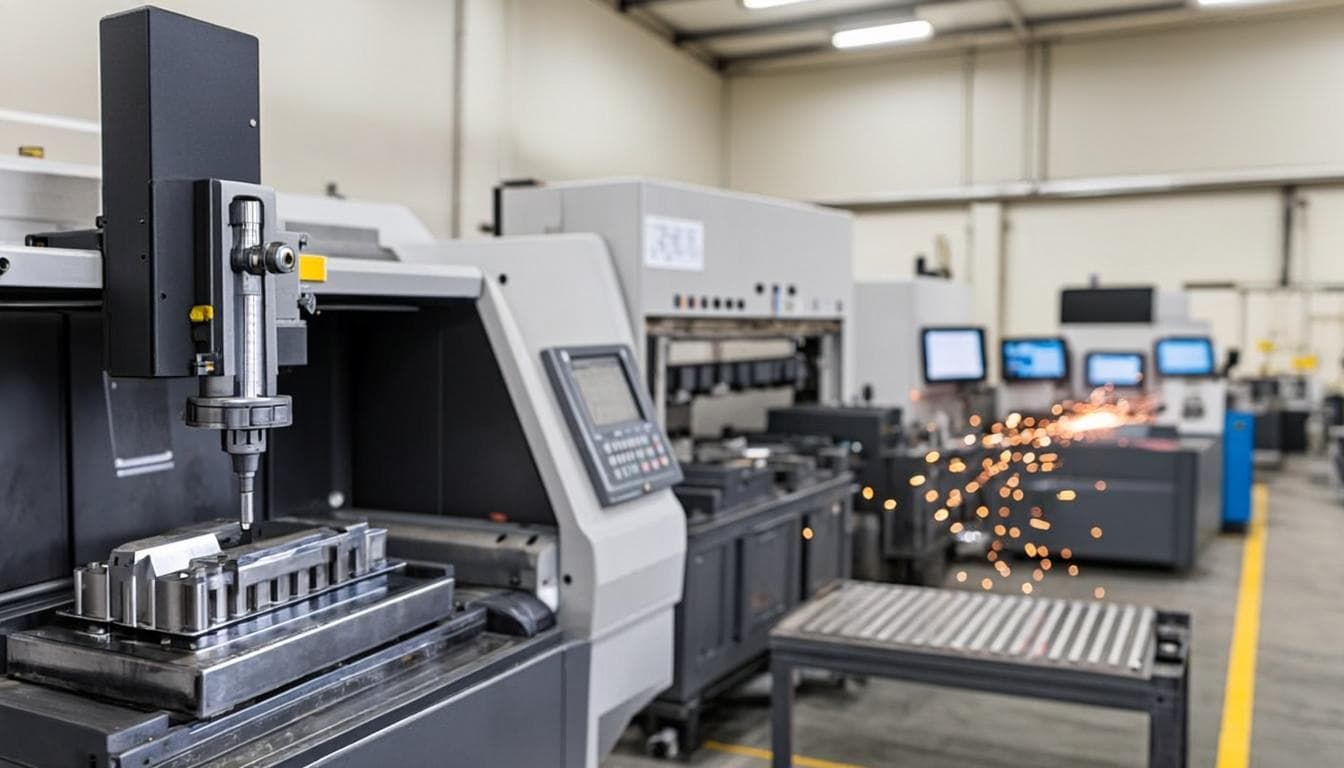
Металлообработка: первый цех в цепочке производства беспилотной авиационной системы: здесь рождаются рамы и силовые элементы платформ, детали шасси, каркасы дронопортов и вся оснастка для остальных участков. Показываем, какие операции идут в цехе, зачем производителю БАС собственные пресс-формы и что можно заказать у нас по чертежам, даже если речь не о дроне.
Почему беспилотник начинается с металла
Любая платформа, от агродрона до дронопорта, держится на металлическом каркасе: рама аппарата воспринимает вибрации моторов, шасси работает на удар при посадке, а каркас наземной станции годами держит мачту, зарядное оборудование и погоду. Пластик и композит закрывают корпуса и кожухи, но силовые узлы изготавливаются из металла: отсюда требование к точности и повторяемости заготовок.
Свой цех даёт две вещи, которые не купить у подрядчика: скорость итераций и конфиденциальность. Когда конструктор меняет кронштейн утром, деталь уходит на станок днём, а вечером он держит её в руках: цикл доработки конструкции сокращается с недель до дней. Чертёж при этом не покидает площадку: контроль геометрии, материала и сроков остаётся внутри одного контура ответственности.
Обрабатывающие центры с ЧПУ: корпусные детали и элементы рам
Основа цеха: фрезерные и токарные обрабатывающие центры с ЧПУ. Здесь изготавливаются детали любой сложности по конструкторской документации: корпусные детали электроники, узлы крепления двигателей, посадочные места бортовых плат, элементы рам. Программа обработки готовится по 3D-модели конструктора, поэтому серия повторяет опытный образец без отклонений.
Для беспилотных систем это означает предсказуемую массу и балансировку: партия из ста одинаковых деталей геометрически неотличима от прототипа, с которого собирали первые испытательные полёты.
Лазерная резка и гибка: силовые элементы и каркасы
Листовой металл раскрывается лазером: кромка получается без механических напряжений, что важно для силовых элементов и корпусных заготовок. Дальше заготовки идут на гибочные прессы с ЧПУ: кронштейны, кожухи, коробчатые сечения, элементы каркасов дронопортов.
Связка «лазер плюс гибка по ЧПУ» закрывает большинство задач листовой сборки: от крепёжного кронштейна до рамы посадочной платформы. Сварочные операции завершают цикл: сварные конструкции каркасов, станин и несущих узлов наземной инфраструктуры собираются в цехе без передачи между площадками.
Пресс-формы и штампы: почему это ключ к литью
Отдельная компетенция цеха: изготовление оснастки, пресс-форм для участка литья пластмасс и штампов для серийных операций, от простых форм до многоместных. Собственные пресс-формы означают, что корпус из инженерного пластика можно доработать и перелить без внешнего подрядчика и без потери недель на переписку.
Именно здесь замыкается производственный контур: металлообработка делает оснастку, литьё отливает корпуса, электроника получает платы, сборка комплектует платформу. Каждая ступень сидит в соседнем цехе, и вопросы решаются разговором у станка, а не перепиской между компаниями.
- рамы и силовые элементы платформ
- детали шасси и узлы крепления
- каркасы, платформы и кожухи дронопортов
- корпусные детали оснастки и наземной инфраструктуры
Контрактная металлообработка: что можно заказать у нас
Цех принимает заказы и на сторонние задачи: детали по чертежам заказчика, партии корпусных изделий, сварные каркасы и оснастку. Формат тот же, что и для собственных платформ: от единичных образцов до серийных партий, с выходным контролем каждой партии.
Ориентир по операциям и их применению собран в таблице: если задача попадает в одну из строк, запрос уходит напрямую в цех с ответом по составу операций, срокам и стоимости.
| Операция | Что изготавливается | Применение в БАС |
|---|---|---|
| Фрезерная и токарная обработка с ЧПУ | Корпусные детали, узлы крепления, элементы рам | Рамы платформ, посадочные места электроники, шасси |
| Лазерная резка | Раскрой листового металла без напряжений в кромке | Силовые элементы, корпусные заготовки |
| Гибка на прессах с ЧПУ | Кронштейны, кожухи, коробчатые сечения | Каркасы дронопортов, оболочки наземной станции |
| Сварка | Каркасы, станины, несущие узлы | Наземная инфраструктура и стенды |
| Пресс-формы и штампы | Оснастка от простых форм до многоместных | Серийное литьё корпусов на участке ТПА |
| Сложные корпусные изделия | Детали и сборные изделия по чертежам заказчика | Контрактное производство под задачу |
Контроль качества: что происходит перед отгрузкой
Каждая деталь проходит выходной контроль геометрии на соответствие конструкторской документации: размер, допуски, состояние поверхности. Для серий контроль повторяется на партиях, а не только на опытном образце: повторяемость здесь главное свойство, за которое платит заказчик.
Материал проверяется на входе: сертификаты на металл сверяются при приёмке, поэтому в партии не появляется «похожий, но другой» сплав. Такой же входной контроль мы применяем и к закупаемым комплектующим: единое правило площадки.
Как отправить задачу в цех
Заявка формулируется просто: чертёж или 3D-модель, материал или требования к нему, количество и желаемый срок. По этим данным цех отвечает составом операций, сроками и стоимостью, а инженеры предложат технологические правки, если деталь можно сделать дешевле или надёжнее без потери функции.
Полное описание площадки: на странице металлообработки. Соседние участки: литьё пластмасс и печатные платы. Комплексная задача под ключ: через страницу контрактного производства.